Loading…
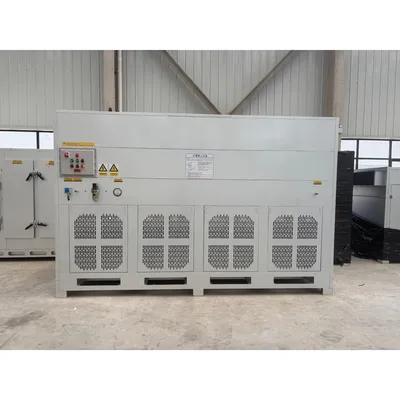
Maycare Advanced Horizontal Airflow Dust Collector for Industrial Use
5.0InStock Source-listed auditby MayCare Technology(Nanjing)Co.,Ltd
₹2,33,800≈ $2,800 · indicative, confirm with supplier
Payment
LC, T/T, D/P, PayPal, Western Union, Small-amount payment
Incoterms
FOB, CIF, CFR, EXW
Description
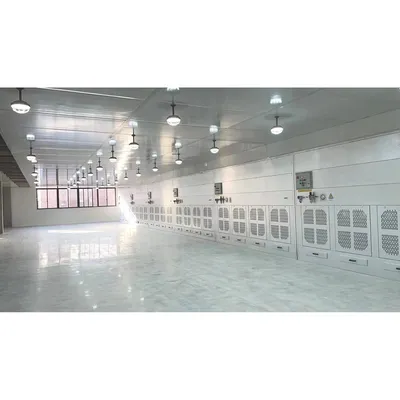
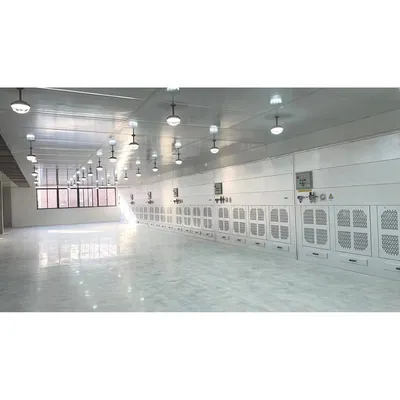
Maycare Advanced Horizontal Airflow Dust Collector for Industrial Use. Modular Compact Design: Sophisticated modular structure significantly reduces floor space and optimizes work environment. Advanced Filtration Technology: State-of-the-art filtration paired with high-pressure pulse automatic cleaning extends filter lifespan. Inertial Settling Principle: Gravity-based downward airflow prevents dust re-entry into cartridges for superior efficiency. Spark Capture Device: Advanced furnace labyrinth design verified by FLUENT software curtails industrial friction damage. Easy Maintenance: Designed for ultimate ease with effortlessly quick filter element replacements. Wide Application Range: Suitable for electronics, lithium batteries, shipbuilding, smelting, chemicals, food, and pharmaceuticals. Customizable Airflow: Airflow ranges from 2,400 to 80,000 CMH with full customization options available. CE and ISO Certified: Equipment holds CE certification and meets ISO9001, ISO45001, and ISO14001 management standards.
Specifications
Model NO.IDC1-2
CertificationCE, ISO
CustomizationAvailable
Operation TypeAutomatic
Installation MethodHorizontal