Loading…
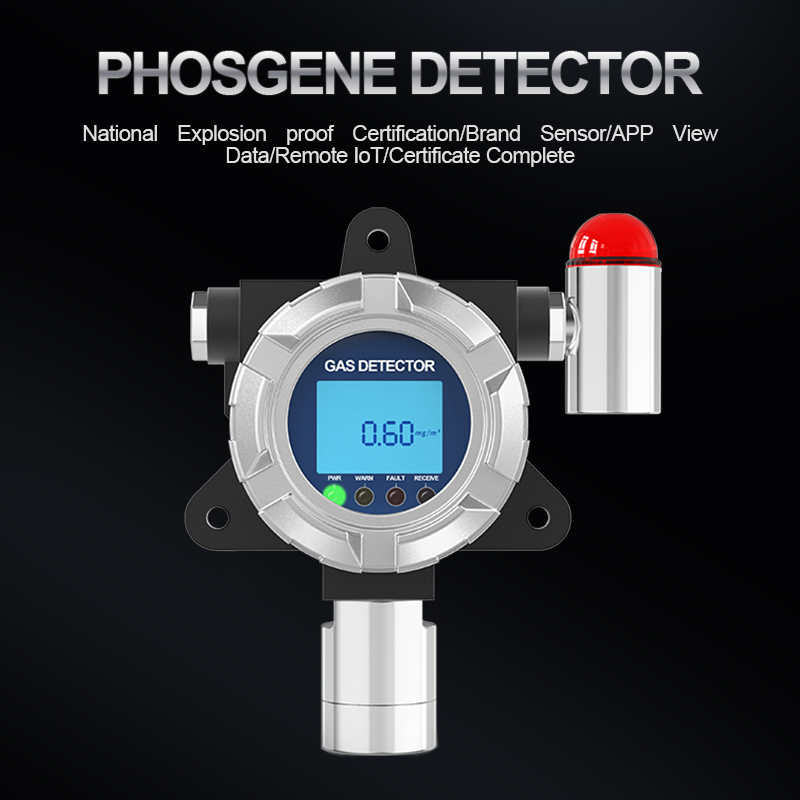
Industrial Explosion-Proof Phosgene Detector High-Precision Concentration Detection Leakage Alarm
InStock Source-listed auditby Shenzhen Yifan Technology Co., Ltd.
₹15,506≈ $185.7 · indicative, confirm with supplier
Supplier information
Description
Industrial Explosion-Proof Phosgene Detector High-Precision Concentration Detection Leakage Alarm. Explosion-Proof Design: High-quality cast aluminum shell meets explosion-proof, waterproof, and dustproof standards. Modular Maintenance: Plug-and-play sensor modules allow easy replacement without disassembling the entire machine. Flexible Connectivity: Supports 4-20mA, RS485, Zigbee, NRF, and WIFI signals for seamless system integration. Remote Control Function: Infrared remote control enables setting alarm points and zero calibration without opening the cover. Wide Application Scope: Suitable for petrochemical, chemical, pharmaceutical, and environmental monitoring industries. Customizable Options: Supports customization from samples, designs, and flexible minor adjustments. Certified Quality: Products hold FCC, CE, and RoHS certifications for global market compliance.
Specifications
BrandYifan
WarrantyOne-Year
Model NO.YF-8500-COCL2
CustomizedCustomized
After-sales ServiceOne-Year Warranty